LOL战绩,英雄联盟战绩,战绩查询,排位赛数据,召唤师查询,对局记录,英雄数据
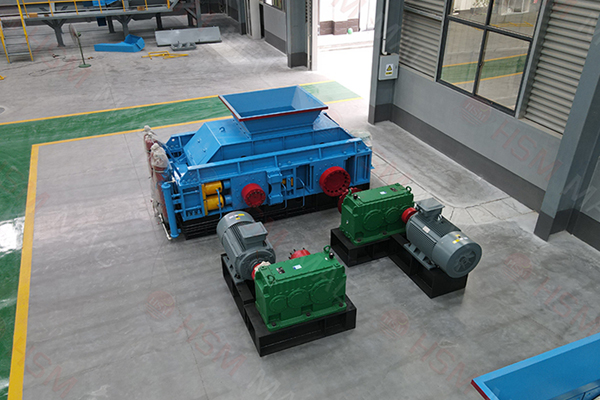
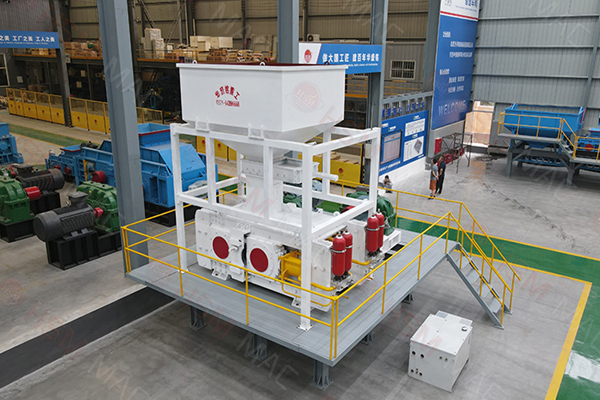
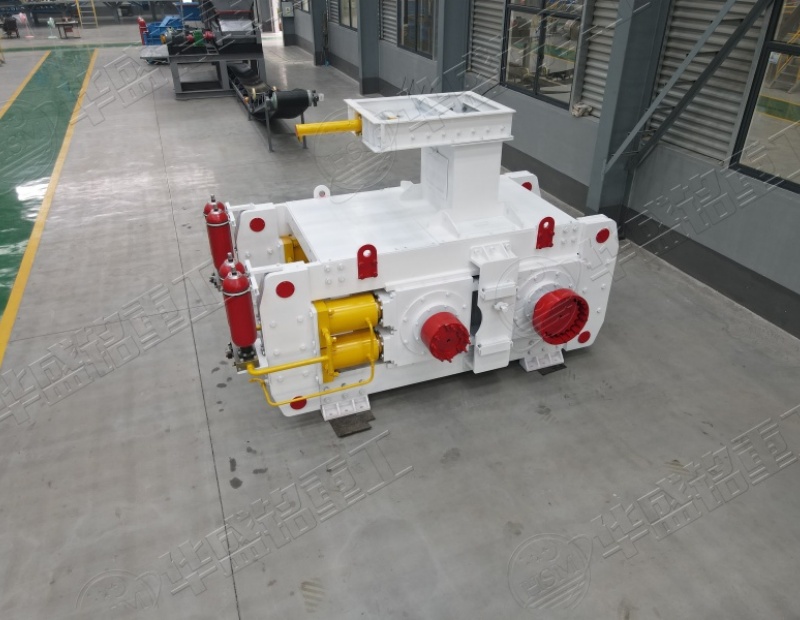
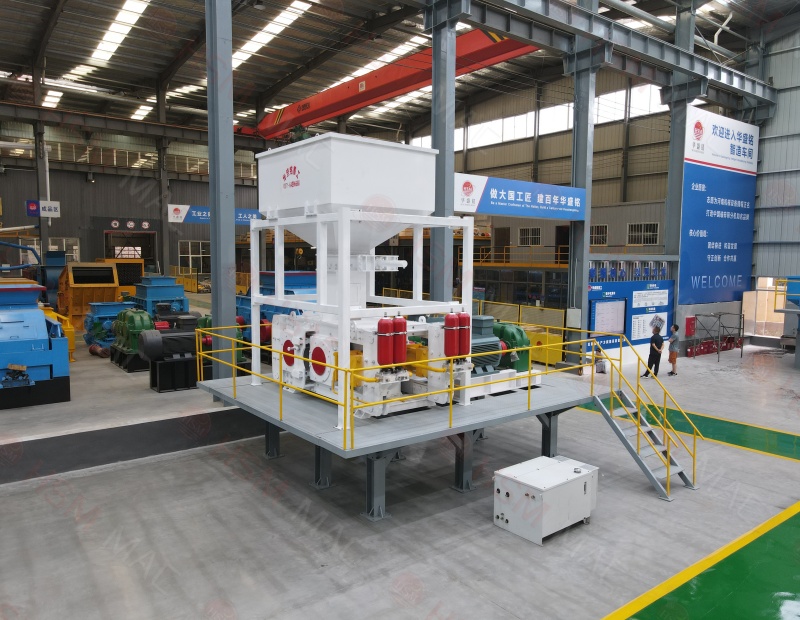
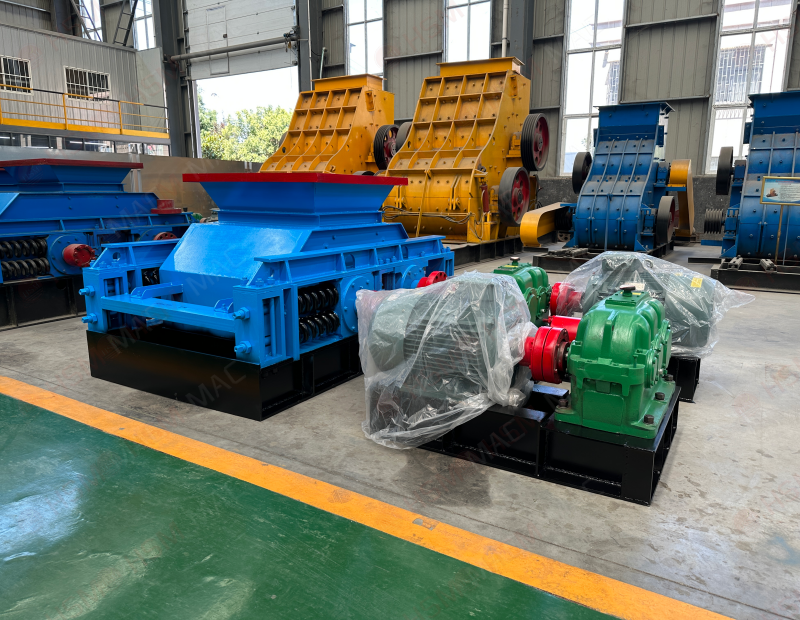
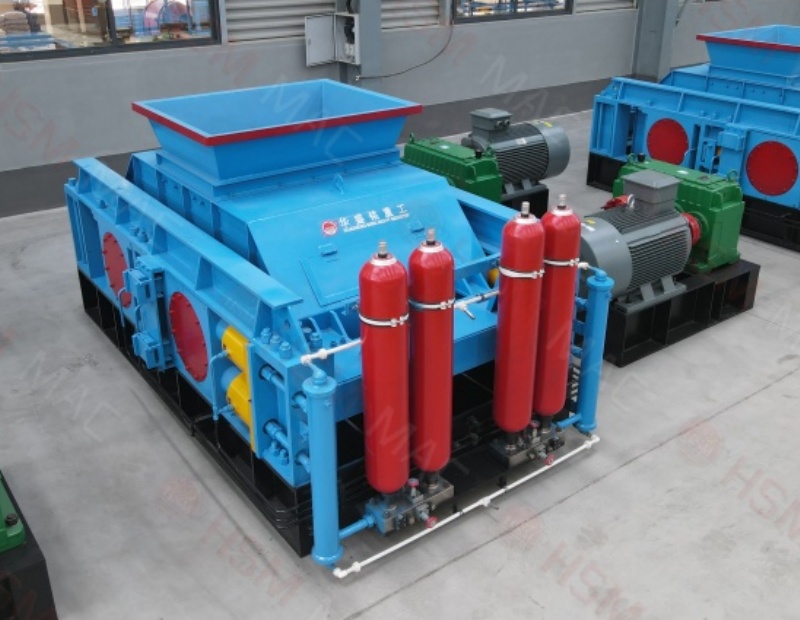
试机前的准备工作往往决定整个流程是否顺利。很多项目急于验证生产能力,在辅机未完全就位或物料供应不连续的情况下就启动主机,结果齿辊腔内进料不均,导致瞬时过载。正确的做法是先确认破碎机基础螺栓的紧固状态,检查齿辊轴承座的温度传感器和润滑脂加注情况,同时用手盘动联轴器,观察两辊是否能够自由转动。更重要的是,要对入料中的大块矸石粒径进行预判,如果前端筛分没跟上,超径料进入破碎腔后会卡在齿辊之间,造成电流骤升,这类故障在试机中占比很高。试机过程中出现的故障,很多并不是设备本身的质量问题,而是操作顺序和系统配合的问题。常见的卡料现象分为两种,一是齿辊之间的物料未能及时咬入,二是破碎后的物料在腔体下方堆积。前者通常与齿辊间隙设定偏小有关,后者则往往由排料溜槽角度不足或下游皮带输送能力不够引起。现场处理时不要急于调整齿辊间隙,先观察电流变化曲线,如果电流呈持续上升趋势英雄联盟战绩,需要暂停给料,让设备空转一段时间自行排料;如果空转后电流仍居高不下,再考虑间隙调整。值得注意的是,齿辊破碎机的液压保护系统在试机阶段不应设定过高,适当调低保护阈值反而能帮助发现内部异常的早期征兆。调试的先后顺序直接影响一次通过率。推荐采用“先单机、后联动、再带料”的三步走方式。单机试车时点动运行,确认电机转向无误、减速机无异响、齿辊运行平稳后,再进行连续空载运行,观察轴承温升趋势。联动试车时要关注给料皮带与破碎机之间的连锁关系,确保皮带停机时破碎机能同步联锁停车,避免物料堆积在进料口。带料试机则应从小流量开始,逐步增加给料量,观察破碎机电流的变化幅度。若发现出料粒度偏大,不应立即大幅缩小齿辊间隙,而应先检查齿辊齿帽是否松动或磨损不均,否则新的间隙设置会很快失效。每次调整间隙后,应让设备运行五到十分钟,再取样检查粒度分布,否则容易陷入反复调节的盲目状态。
试机完成并不等于调试结束。停机后需要重点检查齿辊齿面是否有金属划伤痕迹,筛下物料中是否含有异常铁屑,以及轴承座地脚螺栓是否存在松动。建议在试机记录中详细登记主机电流的峰值区间、齿辊间隙调整前后的数值、给料频率的变化情况以及物料含水率的变化。这些数据在未来更换齿板或处理同类故障时具有直接的参考价值。特别是入料粒度组成和含水率,这两个变量对破碎机产能的影响远超齿辊转速参数,现场不易控制,但必须记录在案。在试机过程中,有几种常见误区值得提醒。一是把出料粒度不均的原因全部归结为齿辊间隙,忽略了物料本身粒度组成的波动;二是一味提高给料量来验证产能,忽视了破碎腔内物料流动是否顺畅;三是忽视清理破碎腔内的积料,长期停机前未进行空转排空,导致下次启动时负载过大。这些问题的共性根源在于对齿辊破LOL战绩碎机工作原理的理解不够系统。齿辊破碎机依靠齿辊的撕裂和挤压作用实现破碎,物料的含水率和含泥量对其处理过程影响明显,煤矸石中若夹杂较多泥质物,容易在辊面形成黏附层,降低破碎效率,遇到这类物料时,应结合给料方式调整,而不是单纯靠设备本身硬啃。这类现场调试思路适用于处理煤矸石、页岩、原煤等中硬度物料的齿辊破碎机项目,尤其适合改造项目中的设备替换试机。在正式投运前完成一次通过并非目标,关键在于通过有序的试机调试,建立一套适合本项目物料特性的运行参数基线,并让操作人员掌握基本的异常判断方法。建议在试机策划阶段就明确人员分工,安排专人记录数据、专人观察出料状态、专人值守操作面板,三方通过对讲机保持沟通。这样既能提高试机效率,也能在出现异常时迅速定位问题环节,为后续连续运行减少不必要的折腾。
销售部电话
028-85472916