LOL战绩,英雄联盟战绩,战绩查询,排位赛数据,召唤师查询,对局记录,英雄数据
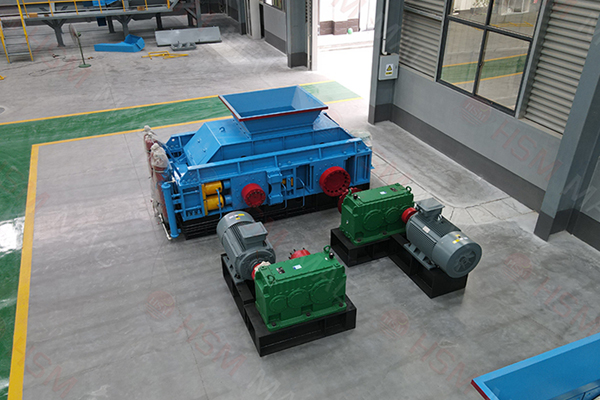
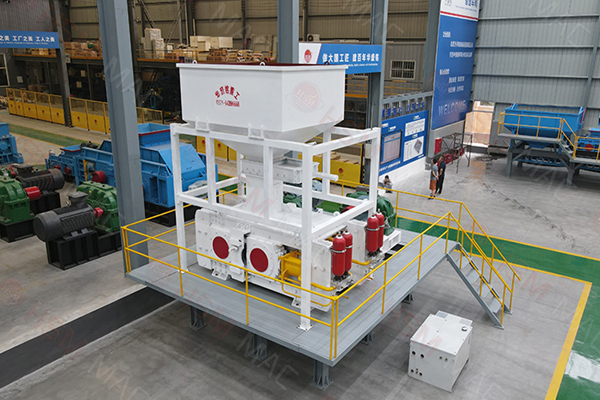
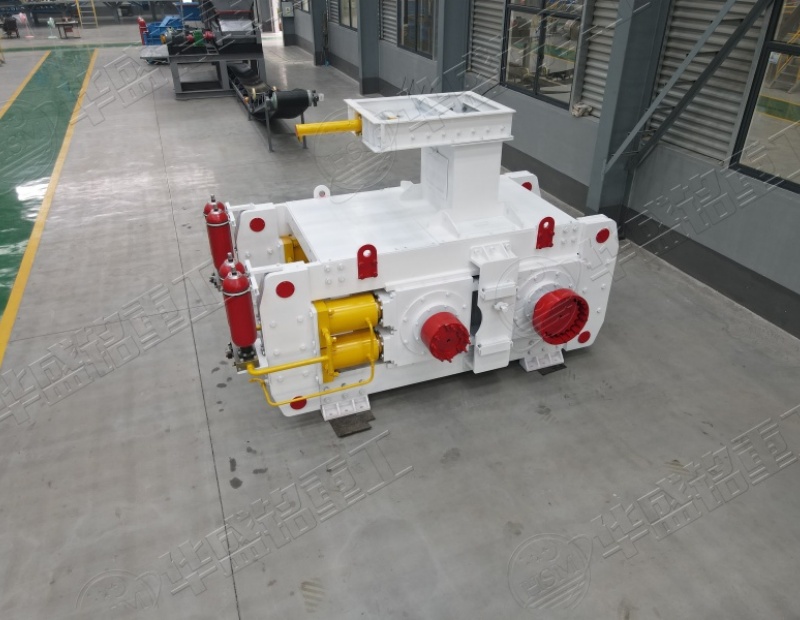
破碎机的进料来自水淬渣池的捞渣设备或输送皮带,出料则流向筛分、磨机或仓储系统。这个上下游关系,首先决定了设备选型的方向。选购时要回答的第一个问题不是“要多大处理量”,而是“来料状态是否稳定”。如果上游捞渣不连续,或者渣中经常混入大块金属、未淬透的硬渣,破碎机的工况就会剧烈波动。因此,选购前应先对原料分布做基本判断,包括最大入料粒度的占比、含水率波动范围、以及杂物混入的概率,据此确定破碎机是否需要加强型转子、是否有必要增加除铁器前置或格栅预筛。脱离来料条件谈设备参数,是安装后反复出现堵料和过载的根源之一。安装布局上的衔接要点,常常比设备本身的选型更影响运行表现。最核英雄联盟战绩心的一点,是破碎机进料口与上游给料设备的落料点之间,必须留出足够的落差与缓冲空间。物料直接砸向破碎机转子,不仅加剧磨损,还会因瞬时冲击造成电流骤升,触发过载保护停机。合理的做法是设置溜槽或中间料仓,让物料以相对稳定的流量进入破碎腔。另一个常被忽略的衔接环节是排料侧。破碎后的水淬炉渣如果直接落入皮带,需要在落料点设置缓冲挡板和防尘密封,否则高速出料会对皮带造成快速磨损,同时产生大量扬尘。安装时还要为检修预留拆卸空间,尤其是转子、锤头和筛板的抽换方向,必须保证有足够的操作通道;有些现场为了节省占地,将设备紧贴墙壁或立柱,结果每次换锤头都要先拆周边管道,维护成本反而更高。
常见误区里,最典型的是两条。一是盲目追求设备高处理能力,却不检查上游给料是否跟得上。破碎机长时间低速欠载运行,反而容易造成腔体堵塞和物料堆积。二是忽略入料粒度的均匀性。水淬炉渣本身有一定脆性,但夹杂的钢珠和铁块对破碎元件冲击很大,如果不在上游做分选或除铁预留,后续故障频率会显著上升。因此,在布局设计阶段就应把这些“看似不是破碎机的问题”纳入统筹。操作规范的制定,同样要围绕工艺连续性展开。破碎机开停机不是独立动作,而是整条线的联动事件。规范中应明确:启动顺序必须从下游开始,先启动出料皮带、除尘器,再启动破碎机,最后启动上游给料设备;停机时顺序相反。这个顺序一旦颠倒,极易造成破碎腔憋料和皮带压料。运行中的监控也应聚焦于电流波动和破碎腔温度,而不是只看设备是否在转。电流的规律性波动说明给料均匀;电流突然拉高或持续走低,往往意味着异物进入、堵料或物料含水率突变,需要及时对上游给料量进行调整。此外,要建立对出料粒度的目视巡检习惯,因为粒度变大通常预示着锤头磨损超限或筛板破损,此时继续运行只会放大后续筛分和磨机系统的负担。
从故障反馈反推布局缺陷和操作短板,是设备管理中最务实的方法。频繁出现转子卡阻,不一定只是破碎机本身的问题,可能要回头检查上游除铁设备是否有效;反复发生排料口堵塞,则要看溜槽角度是否偏小,或者出料皮带的带速与破碎机排量是否匹配。每一起重复性故障,都是布局优化或操作规范调整的切入点。同时,维护保养的重点也应从“定期换件”转向“围绕摩擦副和冲击点做针对性检查”。水淬炉渣硬度高且有一定磨蚀性,锤头、衬板、筛条是核心损耗件,应记录每次更换周期和磨损形态;轴承和传动部位则要关注密封效果,因为渣粉侵入是缩短轴承寿命的首要因素。振动值检测和电流波动记录,能帮助判断转子动平衡状态和腔内积料情况,这些数据比固定周期保养更能反映设备真实状态。把维护保养提到选购阶段来考量,会减少很多后期被动。采购时并不只是买一台设备,还包括未来的服务半径、备件供应能力和技术支持的响应速度。对于水淬炉渣这类磨蚀性较强的物料,应优先选择易损件标准化程度高、结召唤师查询构性更换操作简便的机型。安装调试阶段,厂家技术人员应当到场参与联动试车,把空载试车和带料试车分开做,确认各衔接点的给料量匹配度和排料通畅度,调试合格后再转入正常运行。不同工况下的实施侧重点不同。新建生产线条件充裕,应当把布局合理性放在第一位,争取让物料流向顺畅自然,减少拐弯和二次转运;技改项目则常受场地限制,更需要通过溜槽改造、给料方式调整或增设缓冲装置来弥补先天不足。小规模处理站,优先考虑结构简单、维护门槛低的设备,避免引入过于依赖自动化系统的型号;大型集中处理线,则更应关注破碎机与前后系统的联锁保护,比如断料保护、堵料报警和过载反转功能。归根结底,无论规模大小,有一条原则是共通的:破碎机的安装布局和操作规范,必须服从于整条工艺线的连续性和稳定性。选购时多问一句“这台设备放进去之后,上下工序怎么配合”,运行时多留一份心去记录电流、粒度和磨损的变化,这台破碎机才能真正成为产线上可信赖的环节,而不是故障单上的高频词。
销售部电话
028-85472916